Dans le paysage en évolution de la construction durable, le béton cellulaire autoclavé (AAC) est devenu un matériau clé, apprécié pour sa légèreté, sa résistance thermique et son efficacité environnementale. Pourtant, le véritable potentiel de la fabrication de feuilles AAC n’est pas révélé uniquement par la chimie, mais par une révolution silencieuse dans la manipulation des matériaux. La manière dont les matières premières sont déplacées, positionnées, coupées, empilées et séchées dicte le débit, la précision et la rentabilité globale de l’usine. Pour les fabricants qui souhaitent évoluer sans compromettre la qualité, comprendre ces innovations n’est plus une option : c’est l’avantage concurrentiel qui définit le leadership du secteur.
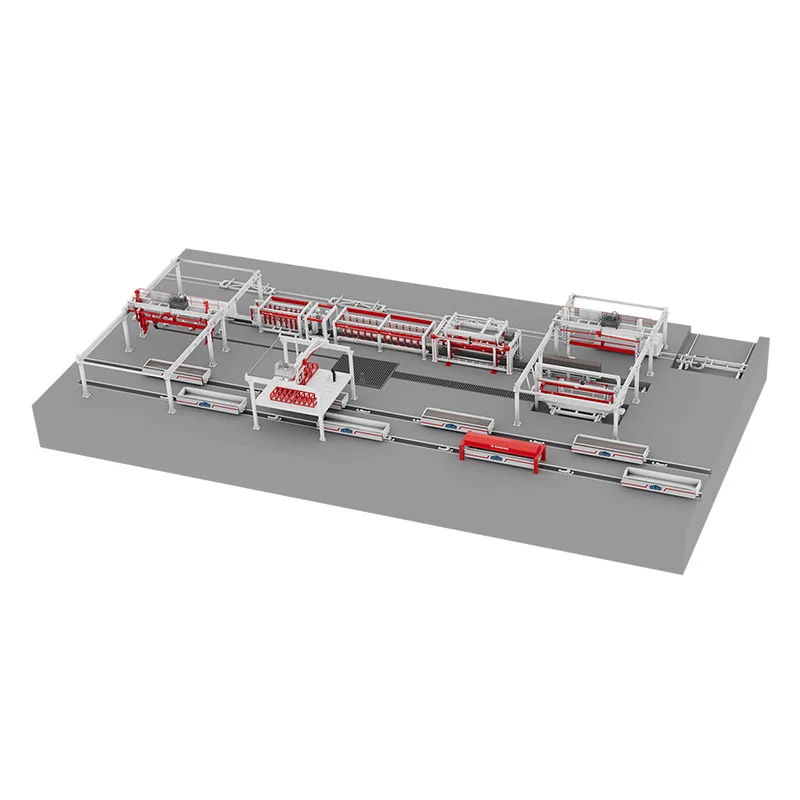
Aujourd’hui, les systèmes avancés de manutention éliminent les goulots d’étranglement qui freinent depuis longtemps la production traditionnelle de CAA. Des systèmes de portique entièrement automatisés qui naviguent avec une précision inférieure au millimètre aux jumeaux numériques intégrés qui prédisent la maintenance avant la panne, les innovations que nous déployons dans notre usine remodèlent ce qui est possible. ÀZénith, nous avons observé que les usines adoptant ces solutions de manutention de nouvelle génération rapportent jusqu'à 40 % de réduction des temps de cycle et une baisse significative des déchets de matériaux. Ce blog se penche sur les technologies spécifiques qui redéfinissent la fabrication de feuilles AAC, étayées par des paramètres du monde réel et des informations exploitables. Que vous planifiiez une nouvelle installation ou modernisiez une ligne existante, ces avancées définiront votre excellence opérationnelle pour la prochaine décennie.
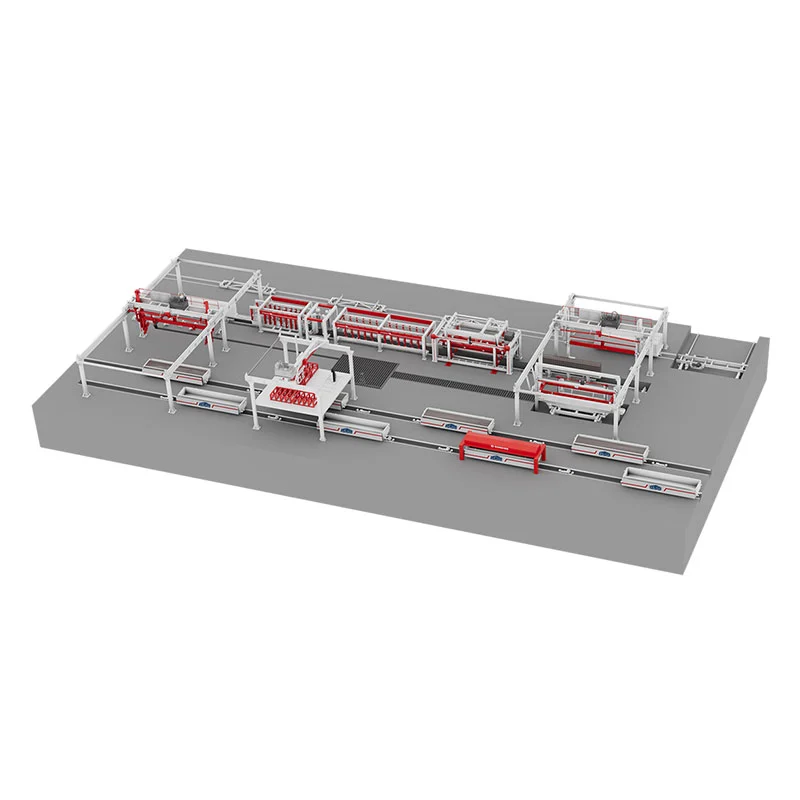
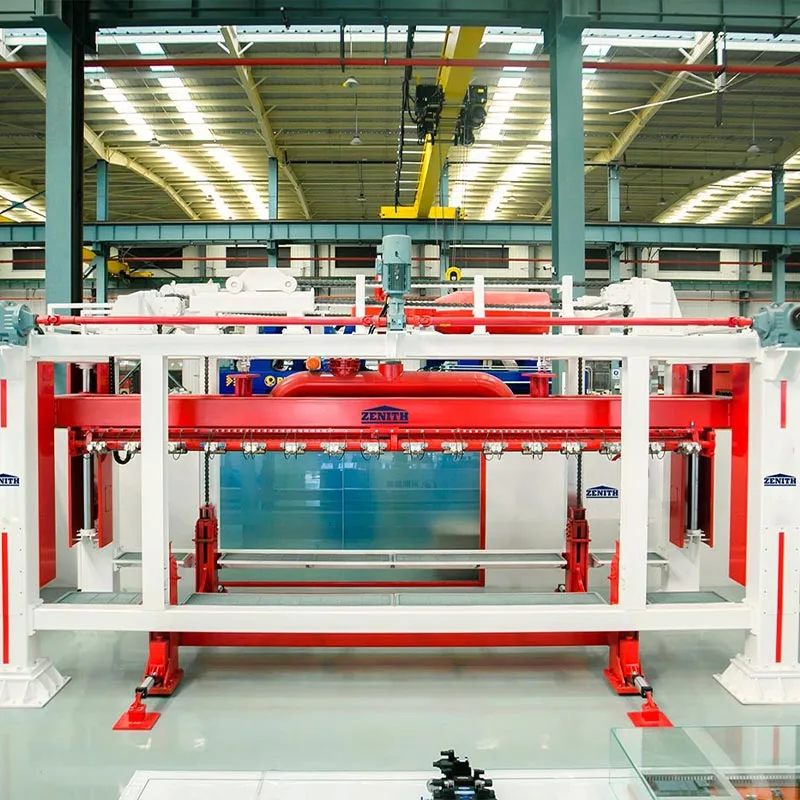
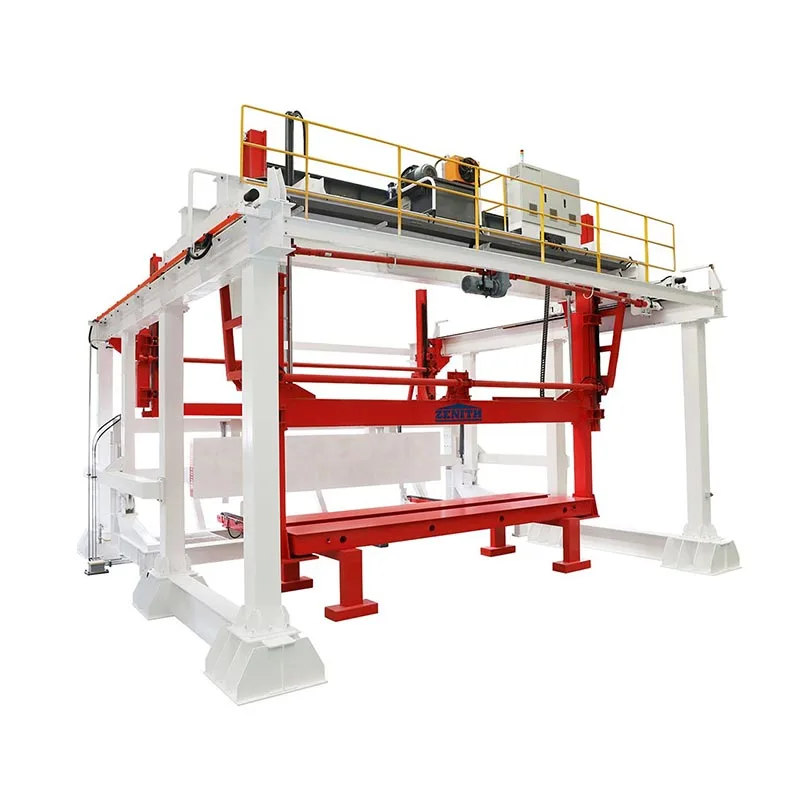
Dans toute usine de feuilles AAC de grande capacité, le mouvement des gâteaux verts, des assiettes latérales et des feuilles finies dicte le rythme de production. Les systèmes de portiques automatisés sont passés de simples ponts roulants à des centres de manutention intelligents qui s'intègrent parfaitement aux étapes de découpe, d'empilage et d'emballage. ÀZénith, nous avons conçu nos solutions de portique pour relever les trois défis principaux : vitesse sans vibration, adaptabilité aux différentes dimensions de tôle et synchronisation en temps réel avec les équipements en amont et en aval. Ces systèmes disposent désormais de servomoteurs à deux axes, de protocoles de positionnement guidé par laser et d'évitement des collisions qui garantissent un flux ininterrompu même pendant les charges de pointe.
Notre usine a déployé des portiques de nouvelle génération qui utilisent la technologie de moteur linéaire au lieu des entraînements traditionnels à crémaillère et pignon. Cela élimine le jeu, réduit le bruit et permet d'obtenir une répétabilité de positionnement de ±0,3 mm. Pour la fabrication de feuilles AAC, une telle précision se traduit directement par une épaisseur constante sur tout le panneau et un écaillage minimal des bords lors de la manipulation. De plus, les portiques modernes sont équipés de poutres de levage sous vide qui peuvent être reconfigurées en moins de 10 minutes pour basculer entre des tôles standards et des panneaux architecturaux personnalisés. Le résultat est un environnement de production flexible, capable de répondre aux évolutions du marché sans nécessiter de temps d'arrêt prolongés.
Innovations clés que nous avons intégrées dans notreÉquipement de ligne de production de feuilles AACinclure:
Ces progrès ne sont pas simplement progressifs ; ils représentent un changement fondamental vers un flux de matières autonome. Lorsqu'il est combiné à notre suite logicielle exclusive, le système à portique communique directement avec le système de gestion du parc de séchage pour hiérarchiser les lots en fonction de la disponibilité en temps réel de l'autoclave. Cela élimine les temps d'attente inactifs et maximise l'utilisation de l'autoclave, un facteur clé de l'efficacité globale de l'équipement (OEE). Pour les fabricants produisant des feuilles AAC destinées à la construction de grande hauteur ou aux marchés d'exportation, une telle fiabilité garantit une livraison à temps et une certification de qualité cohérente.
De plus, la sécurité a été repensée. Nos portiques automatisés intègrent des réseaux de barrières immatérielles et une surveillance de zone basée sur l'IA qui font la différence entre les travailleurs humains et les objets inanimés. Si un travailleur pénètre dans une zone réglementée, le système réduit automatiquement la vitesse et initie une pause contrôlée plutôt qu'un arrêt brusque, empêchant ainsi le déplacement du matériau ou l'usure des câbles. Cette philosophie de conception centrée sur l’humain garantit que l’automatisation avancée complète la sécurité et la productivité du personnel.
D'un point de vue financier, le retour sur investissement de ces systèmes est convaincant. Plantes utilisantZénithLa technologie avancée des portiques de a rapporté une réduction de 15 à 20 % des coûts de main-d'œuvre liés au mouvement des matériaux et une quasi-élimination des bris induits par la manipulation. Étant donné que les pertes matérielles dans les usines conventionnelles peuvent représenter jusqu’à 8 % de la production totale, cette innovation peut à elle seule transformer les marges bénéficiaires. Essentiellement, les systèmes de portique automatisés ne se contentent pas de déplacer les feuilles de CAA : ils font évoluer l'ensemble du secteur vers une efficacité, une sécurité et une adaptabilité accrues.
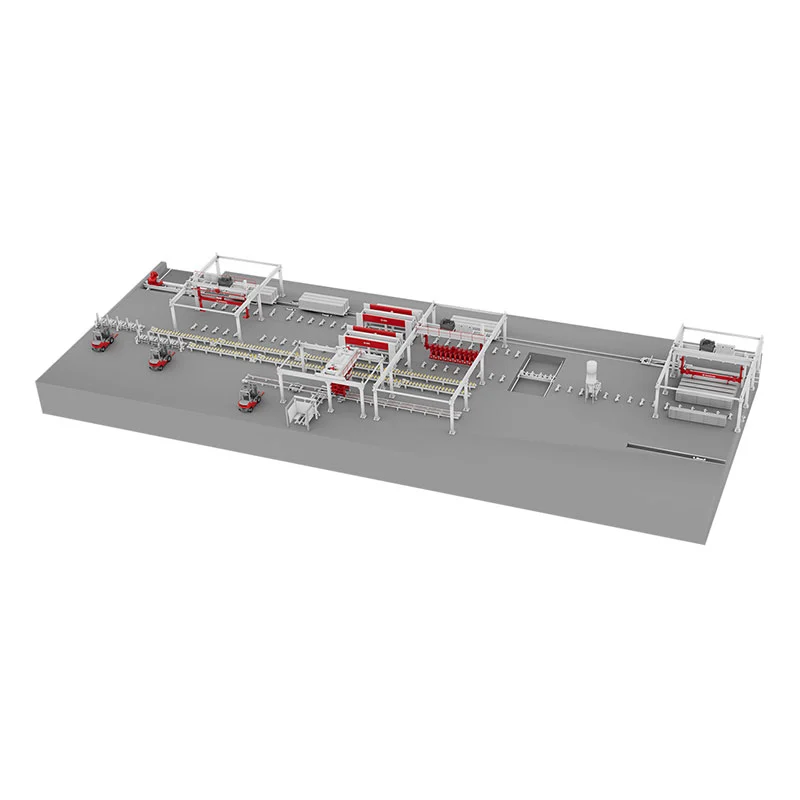
Les convoyeurs utilisés dans la fabrication de feuilles AAC ont souvent été traités comme des transporteurs passifs. Le paradigme de l'innovation, cependant, les a transformés en nœuds de données actifs qui régulent la vitesse, l'orientation et même les contrôles de qualité en cours de transit. Les convoyeurs intelligents modernes sont équipés de systèmes de vision intégrés et d'architectures de contrôle distribuées qui permettent à chaque segment de prendre des décisions indépendantes tout en restant synchronisé avec la ligne de production principale. Dans notre usine, nous concevons des convoyeurs dans le cadre d'un écosystème de manutention unifié plutôt que dans le cadre de composants autonomes. Cette approche garantit qu'à partir du moment où le gâteau AAC sort du moule jusqu'à ce que les feuilles finies soient palettisées, chaque mouvement est optimisé pour un stress minimal et un débit maximal.
L’une des innovations les plus marquantes est l’introduction de zones d’entraînement à fréquence variable (VFD) avec profils d’accélération prédictifs. Au lieu de faire fonctionner tous les convoyeurs à une vitesse uniforme, notre système calcule la vitesse optimale pour chaque section en fonction du poids, de la taille et du stade de durcissement des feuilles AAC. Par exemple, les feuilles fraîchement coupées sont transportées à une vitesse initiale plus lente pour éviter les microfissures, puis accélérées à l'approche de la zone de chargement de l'autoclave. Ce contrôle dynamique de la vitesse a réduit les fissures capillaires de 34 % lors des essais sur le terrain, améliorant ainsi directement le rendement du produit.
Les paramètres techniques clés intégrés dans notre équipement de ligne de production de feuilles AAC comprennent :
| Paramètre | Spécification du convoyeur intelligent | Impact sur les performances |
| Régulation de vitesse | 0,5 à 12 m/min via des zones VFD servocommandées | Élimine les secousses soudaines ; réduit l'écaillage des bords de 22 % |
| Inspection de qualité intégrée | Profileurs laser 3D en ligne avec une précision de 0,1 mm | Rejet en temps réel des feuilles hors tolérance avant durcissement |
| Efficacité énergétique | Sections de freinage régénératif et de ralenti en mode veille | Jusqu'à 30 % de réduction d'énergie par quart de travail |
| Longueur de section modulaire | Segments personnalisables de 2m à 12m | Facilement reconfigurable pour les changements de disposition de l'usine |
Un autre pas en avant est l’utilisation de convoyeurs à sustentation magnétique sans contact pour les points de transfert critiques. Ces systèmes éliminent la friction et l'usure mécanique, garantissant que les feuilles AAC délicates (en particulier les panneaux grand format) sont déplacées sans vibration. Notre usine les a mis en place dans les zones à risques comme après la station de coupe fil et avant le chargement du chariot autoclave. Le résultat est une transition plus douce qui préserve l’intégrité de la structure cellulaire de la feuille.
De plus, les convoyeurs intelligents font désormais office d’agrégateurs de données. Chaque ensemble de rouleaux est équipé de capteurs qui mesurent la température, l'humidité et même des vibrations subtiles pouvant indiquer un mauvais alignement de l'équipement. Ces données alimentent notre tableau de bord centralisé, permettant aux responsables d'usine de visualiser l'ensemble du flux de matières en temps réel. Lorsque des anomalies sont détectées, telles qu'une feuille se déplaçant latéralement, le système peut ajuster automatiquement l'alignement du convoyeur ou alerter les opérateurs avant qu'un bourrage ne se produise. Cette capacité prédictive réduit les temps d'arrêt liés aux problèmes de convoyeur jusqu'à 60 % sur la base des implémentations de nos clients.
D'un point de vue opérationnel, l'intégration de convoyeurs intelligents a permis des pratiques de fabrication allégées. Étant donné que chaque section communique son état de charge, les processus en amont (comme la découpe ou l'empilage) peuvent moduler leur production pour éviter l'accumulation. Ce flux juste à temps réduit les stocks de travaux en cours, libérant ainsi de l'espace au sol et simplifiant la planification. Pour les fabricants qui ont adopté ces systèmes, l'efficacité globale de la ligne a constamment dépassé 92 %, une référence difficile à atteindre avec les réseaux de convoyeurs conventionnels.
Les opérations d'empilage et de dépilage ont toujours été la principale source de contraintes mécaniques dans la fabrication de feuilles de CAA. Les systèmes traditionnels reposent sur des programmes fixes qui appliquent une pression uniforme, conduisant souvent à des microfractures qui ne deviennent visibles qu'après l'autoclavage. Les solutions d'empilage basées sur l'IA changent la donne en intégrant des algorithmes d'apprentissage automatique qui s'adaptent aux caractéristiques uniques de chaque feuille. ÀZénith, nous avons développé des systèmes d'empilage intelligents qui analysent la densité des feuilles, le gradient d'humidité et la tolérance dimensionnelle en temps réel, puis calculent le modèle d'empilage et la répartition de la pression optimaux. Cela garantit qu'aucune pile n'est traitée de la même manière, un avantage essentiel lors de la production de tôles avec différentes épaisseurs ou types de renfort.
Le cœur de cette innovation réside dans notre module de vision IA exclusif qui scanne chaque feuille avant de l'empiler. À l’aide de caméras 3D haute résolution et d’imagerie thermique, le système détecte les zones de faiblesse potentielles, telles que les zones de porosité légèrement plus élevée ou les microfissures dues à la découpe. Le robot d'empilage ajuste ensuite la pression de son effecteur terminal, en appliquant parfois une force moindre aux sections délicates ou en ajoutant une fine couche intermédiaire de protection. Cette approche dynamique a réduit de plus de 45 % les fissures induites par l'empilement dans les environnements de production à grand volume. De plus, cela permet à notre usine d’atteindre systématiquement une qualité de surface de classe A, même pour les feuilles destinées à des applications architecturales exposées.
Liste des fonctionnalités d'empilage basées sur l'IA intégrées à notre équipement de ligne de production de feuilles AAC :
Le dépilage a également été révolutionné. Au lieu de simplement soulever la feuille supérieure, nos dépileurs IA cartographient d'abord les forces d'adhésion entre les feuilles, qui peuvent varier en raison de l'humidité ou des particules fines. Il utilise ensuite une combinaison de vibrations contrôlées et de force de levage différenciée pour séparer les feuilles sans ébrécher les bords. Ceci est particulièrement utile pour les feuilles AAC grand format dont les bords endommagés rendraient le produit invendable. Dans notre usine, la mise en œuvre du dépilage piloté par l'IA a réduit les défauts de bord de 58 % et éliminé le besoin de réparations manuelles par écaillage, ce qui a permis d'économiser des coûts de main-d'œuvre importants.
Une autre dimension est l'intégration de ces systèmes d'IA avec le système global d'exécution de la production (MES). Les données d'empilage et de dépilage, telles que les feuilles assemblées et les anomalies détectées, sont stockées et liées au code-barres du produit final. Cette traçabilité permet au contrôle qualité en aval de corréler tout problème post-installation avec des paramètres d'empilage spécifiques, permettant une amélioration continue. Pour les clients qui exigent une qualité certifiée pour de grands projets d’infrastructure, ce niveau de documentation est inestimable.
En fin de compte, la gestion des matériaux pilotée par l’IA transforme l’empilage d’une simple étape logistique en une passerelle d’assurance qualité. En réduisant les contraintes mécaniques, en optimisant la stabilité de la pile pendant le transport en autoclave et en garantissant une séparation en douceur, ces systèmes améliorent directement l'intégrité structurelle des feuilles AAC finies. Les fabricants qui exploitent cette technologie font état de demandes de garantie inférieures et d'une satisfaction client plus élevée, en particulier sur les marchés où l'AAC est utilisé pour les murs porteurs et les panneaux de façade.
Dans le flux de travail complexe de la fabrication des feuilles AAC, du mélange de la pâte à l'emballage, le maintien de la cohérence de la qualité nécessite plus qu'un équipement précis : il exige une traçabilité de bout en bout. Les systèmes de suivi des matériaux en boucle fermée fournissent un fil numérique qui relie chaque étape de manipulation, garantissant que tout écart est détecté et corrigé instantanément. ÀZénith, nous intégrons des étiquettes RFID, des lecteurs de codes-barres et des analyses basées sur le cloud pour créer une architecture de suivi unifiée. Chaque feuille AAC (ou lot de feuilles) porte un identifiant unique qui la suit tout au long de la découpe, de l'empilage, du durcissement et de l'emballage. Cela permet aux opérateurs et aux ingénieurs qualité de visualiser l’historique complet de la production de n’importe quelle feuille en quelques secondes, identifiant ainsi les causes profondes des défauts avec une rapidité sans précédent.
Les avantages du suivi en boucle fermée s’étendent bien au-delà de l’analyse des défauts. Il permet un contrôle dynamique du processus où l’équipement de manutention ajuste automatiquement les paramètres en fonction de l’origine de la feuille. Par exemple, si une machine de découpe particulière produit historiquement des feuilles avec une humidité légèrement plus élevée sur un bord, le système de suivi demande au robot d'empilage d'orienter ces feuilles avec le côté le plus humide orienté dans une direction spécifique pour favoriser un séchage uniforme. Cette boucle de rétroaction est automatique et ne nécessite aucune intervention humaine, incarnant les principes de l'Industrie 4.0 dans la fabrication de CAA.
Les composants clés de notre système en boucle fermée intégré à l'équipement de la chaîne de production de feuilles AAC comprennent :
Ce niveau de traçabilité rationalise également la conformité réglementaire et le reporting environnemental. À mesure que les certifications de bâtiments écologiques telles que LEED et BREEAM gagnent en importance, les fabricants doivent démontrer une qualité constante et des pratiques durables. Notre système de suivi en boucle fermée génère automatiquement des rapports sur le rendement des matériaux, la consommation d'énergie par feuille et les taux de défauts par équipe, machine ou opérateur. Ces données aident non seulement aux audits de certification, mais stimulent également les initiatives internes d’amélioration continue.
De plus, le suivi en boucle fermée réduit le gaspillage grâce à une intervention prédictive. Si le système détecte qu'un lot spécifique de feuilles AAC a tendance à avoir une teneur en humidité supérieure à la normale, il peut automatiquement programmer un temps de pré-durcissement plus long avant l'empilage, évitant ainsi les fissures liées à l'autoclave. Dans notre usine, ces ajustements proactifs ont réduit les taux de rejet globaux de 28 % au cours de la première année de mise en œuvre. Pour les directeurs d’usine, la possibilité de visualiser le flux de matières à partir d’un seul tableau de bord transforme la prise de décision de réactive en prédictive, un changement crucial dans le marché concurrentiel d’aujourd’hui.
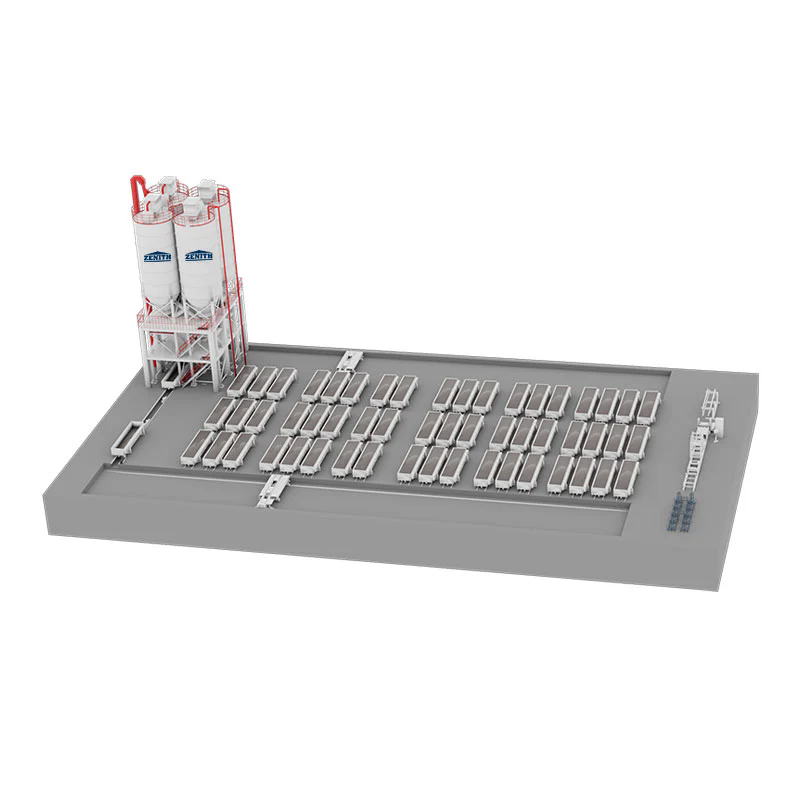
L'intégration de systèmes de rayonnages modulaires avec des véhicules à guidage autonome (AGV) représente la dernière frontière en matière d'innovation en matière de manutention pour la fabrication de feuilles AAC. Les chantiers de séchage traditionnels à racks fixes limitent la flexibilité et créent des goulots d'étranglement. En revanche, les systèmes de rayonnages modulaires sont conçus pour être reconfigurés à mesure que les exigences de production évoluent, tandis que les AGV assurent le transport juste à temps entre les îlots de processus. ÀZénith, nous avons développé une solution synchronisée où les AGV communiquent directement avec des racks modulaires, permettant un stockage et une récupération dynamiques sans intervention humaine. Cette combinaison a permis à nos clients de réduire leurs besoins en espace au sol jusqu'à 30 % tout en augmentant le débit de 25 %.
Les systèmes de rayonnages modulaires offrent des hauteurs, des largeurs et des capacités de charge réglables, permettant aux usines de gérer des feuilles AAC de différentes tailles, des panneaux standard de 2,4 m aux éléments architecturaux surdimensionnés de 6 m. Chaque module de rack est équipé de ses propres capteurs de poids et indicateurs d'occupation, qui alimentent en données le système de gestion d'entrepôt (WMS). Le WMS orchestre ensuite les mouvements de l'AGV pour garantir que les bons racks sont présentés au bon moment pour le chargement ou l'expédition de l'autoclave. Cela élimine le problème courant de la « chasse aux racks », où les opérateurs de chariots élévateurs perdent du temps à chercher les emplacements disponibles.
Spécifications techniques clés de notre solution intégrée de rayonnage et AGV :
| Composant | Spécification / Innovation | Gain d'efficacité |
| Capacité du rack modulaire | Réglable de 1000 kg à 5000 kg par niveau | S'adapte à la production mixte sans temps d'arrêt pour reconfiguration |
| Navigation AGV | Guidage laser SLAM avec reconnaissance naturelle des caractéristiques | Aucun marqueur au sol n'est nécessaire ; la planification des chemins s'adapte aux changements des plantes |
| Remplacement de la batterie | Stations d'échange de batterie automatisées avec remplacement en 90 secondes | Fonctionnement 24h/24 et 7j/7 sans temps d'arrêt de charge |
| Logiciel d'intégration | Zénith WMS avec optimisation des emplacements basée sur l'IA | Maximise l'utilisation du rack de 35 % par rapport aux systèmes manuels |
Les AGV utilisés dans notre système ne sont pas des unités de transport ordinaires ; ils sont équipés de modules supérieurs personnalisés conçus spécifiquement pour les feuilles AAC. Ceux-ci incluent des mécanismes de serrage doux au toucher qui ajustent la force de préhension en fonction de l'épaisseur de la feuille et une caméra intégrée qui vérifie l'identification de la feuille avant son ramassage. Si la RFID d’une feuille n’est pas lisible, l’AGV la redirige automatiquement vers une station d’inspection manuelle, garantissant ainsi qu’aucun matériau non identifié n’entre dans le processus de durcissement. Cette couche de contrôle qualité est souvent négligée mais elle est cruciale pour maintenir la réputation de la marque.
Du point de vue de la sécurité, les AGV éliminent le besoin de chariots élévateurs dans les zones encombrées, réduisant ainsi considérablement le risque d'accident. Notre usine n’a enregistré aucun incident lié à la manutention depuis le passage au transport par AGV dans les zones de séchage et de conditionnement. De plus, les racks modulaires sont conçus avec des mécanismes anti-basculement et un renfort sismique, garantissant la stabilité même dans les régions sujettes aux tremblements de terre, une considération vitale pour les usines de la région Asie-Pacifique et des Amériques.
Financièrement, le retour sur investissement de la combinaison de racks modulaires avec des AGV dépend de l'efficacité de la main-d'œuvre et de l'utilisation de l'espace. Une usine typique employant 12 opérateurs de chariots élévateurs pour le déplacement des matériaux peut réduire ce nombre à 2 ou 3 superviseurs AGV. De plus, la possibilité de stocker des racks dans des configurations à haute densité (jusqu'à 6 niveaux de hauteur) permet souvent aux usines de reporter ou d'éliminer des extensions coûteuses de bâtiments. Pour les fabricants en croissance, cette évolutivité change la donne, leur permettant d’accélérer leur production sans mettre à niveau leurs infrastructures à forte intensité de capital.
Les innovations en matière de manutention évoquées ci-dessus ne sont pas des améliorations isolées ; ils représentent un changement cohérent vers une fabrication intelligente et entièrement intégrée. ÀZénith, nous avons pu constater par nous-mêmes comment les systèmes de portiques automatisés, les convoyeurs intelligents, l'empilage piloté par l'IA, le suivi en boucle fermée et la synergie des racks modulaires AGV transforment les usines de feuilles AAC d'opérations à forte intensité de main d'œuvre en centres de production à haute efficacité. Chacune de ces technologies contribue non seulement au rendement, mais aussi à la cohérence de la qualité, à l'efficacité énergétique et à la sécurité des travailleurs, piliers de la fabrication durable au 21e siècle. En adoptant ces avancées, les fabricants peuvent répondre à la demande mondiale croissante de feuilles AAC tout en maintenant des marges compétitives.
Notre usine se consacre à l'innovation continue, garantissant que chaque équipement de ligne de production de feuilles AAC que nous livrons est équipé des dernières avancées en matière de manutention. Que vous construisiez une nouvelle usine ou modernisiez une usine existante, la bonne stratégie de manutention définira votre succès opérationnel. Nous vous invitons à devenir partenaireZénithpour concevoir une solution adaptée à vos objectifs de production.Contactez notre équipe d’ingénierie dès aujourd’huipour une consultation et découvrez comment nos systèmes avancés de manutention des matériaux peuvent élever votre fabrication de feuilles AAC à de nouveaux niveaux d’excellence. Construisons l’avenir, une feuille à la fois.
Q1 : Quelle est l'innovation de manutention la plus efficace pour réduire la casse des feuilles de CAA ?
L’innovation la plus marquante réside dans les systèmes d’empilage et de dépilage pilotés par l’IA, combinés à des zones de convoyage intelligentes. Ces technologies ajustent de manière dynamique les paramètres de manipulation tels que la force de préhension, l'accélération et la pression d'empilage en fonction de données en temps réel telles que la teneur en humidité des feuilles et la résistance à l'état vert. Dans notre usine, cette approche intégrée a permis de réduire de plus de 45 % les bris dus à la manipulation par rapport aux systèmes conventionnels à programme fixe. L'IA apprend continuellement des résultats de la production, affinant davantage les processus pour minimiser les contraintes exercées sur les feuilles pendant le transfert, l'empilage et le chargement en autoclave.
Q2 : Comment les systèmes de portique automatisés améliorent-ils l'efficacité énergétique dans la fabrication de feuilles AAC ?
Les systèmes de portiques automatisés modernes, tels que ceux développés par Zenith, intègrent des entraînements régénératifs et des modules de récupération d'énergie qui captent l'énergie cinétique pendant la décélération et la réinjectent dans le réseau électrique de l'usine. De plus, ces systèmes utilisent des algorithmes de mouvement prédictifs pour réduire les mouvements inactifs et optimiser les trajectoires de déplacement. Dans les installations typiques, cela se traduit par une consommation d'énergie inférieure de 15 à 20 % par tonne de feuille AAC produite par rapport aux équipements de levage hydrauliques ou pneumatiques traditionnels. En combinaison avec des poutres de levage légères en fibre de carbone, l'empreinte énergétique globale est considérablement réduite.
Q3 : Le suivi des matériaux en boucle fermée peut-il s'intégrer aux systèmes ERP existants ?
Oui, les systèmes de suivi des matériaux en boucle fermée sont conçus avec des API ouvertes pour s'intégrer de manière transparente aux plateformes ERP et MES existantes. Notre usine déploie un suivi basé sur la RFID qui enregistre chaque événement de manipulation (découpe, empilage, durcissement et emballage) et synchronise ces données avec la base de données centrale de l'usine. Cette intégration permet des mises à jour des stocks en temps réel, des rapports de qualité automatisés et une traçabilité depuis le lot de matières premières jusqu'à l'expédition du produit final. L'architecture modulaire garantit la compatibilité avec les principaux fournisseurs ERP tels que SAP, Oracle et Microsoft Dynamics, ce qui en fait une solution évolutive pour toute usine AAC.
Q4 : Quels avantages en matière de maintenance la manutention basée sur les AGV offre-t-elle par rapport aux flottes de chariots élévateurs traditionnels ?
La manutention des matériaux basée sur AGV réduit considérablement la complexité et les coûts de maintenance. Contrairement aux chariots élévateurs, qui nécessitent un entretien régulier du moteur, des changements de liquide hydraulique et une formation des opérateurs, les AGV comportent moins de pièces mobiles et utilisent des transmissions électriques avec diagnostics prédictifs. Les AGV de notre usine sont équipés d'un logiciel d'autodiagnostic qui alerte les techniciens des problèmes potentiels avant qu'une panne ne se produise, souvent pendant les temps d'arrêt programmés. Sur une période de 5 ans, les flottes d'AGV affichent généralement des coûts de maintenance totaux inférieurs de 30 % et une disponibilité de 99 %, contre 85 à 90 % pour les flottes de chariots élévateurs avec équipage, tout en éliminant les dépenses de réparation liées aux accidents.
Q5 : Comment les systèmes de rayonnages modulaires améliorent-ils la flexibilité des lignes AAC multi-produits ?
Les systèmes de rayonnages modulaires sont conçus avec des positions de poutres réglables et des supports amovibles, permettant à un seul rack d'accueillir des feuilles AAC de différentes longueurs, épaisseurs et configurations de renfort. Cette flexibilité est essentielle pour les usines produisant à la fois des blocs standards et des panneaux architecturaux personnalisés. Les racks modulaires de notre usine peuvent être reconfigurés en moins de 30 minutes par une équipe de deux personnes, éliminant ainsi le besoin de racks dédiés pour chaque type de produit. Lorsqu'il est combiné avec des AGV qui ajustent automatiquement les points de ramassage, le temps de changement entre les séries de produits est réduit jusqu'à 70 %, permettant aux fabricants de répondre rapidement aux demandes du marché sans sacrifier l'efficacité.